

Ako vymeniť vedenie vstrekovača paliva?
Výmena a vedenie vstrekovača paliva zahŕňa päť základných krokov: potvrdenie správnej špecifikácie výmenného potrubia, uvoľnenie zvyškového tlaku v palivovom systéme, odpojenie starého potrubia na konci čerpadla/common-rail aj na konci vstrekovača pomocou kľúča správnej veľkosti, nasadenie nového potrubia ručne pred dotiahnutím spojovacích matíc na špecifikovanú hodnotu a po opätovnom naštartovaní motora skontrolujte tesnosť každého spojenia. Pretože a vedenie vstrekovača paliva (tiež nazývané vysokotlakové vstrekovacie potrubie paliva) funguje pri extrémnom, rýchlo sa meniacom tlaku, pričom záleží na presnej hodnote tlaku, priemeru, dĺžke a geometrii ohybu pôvodného potrubia oveľa viac ako pri väčšine iných automobilových hadíc. Táto príručka obsahuje bežné typy potrubí vstrekovačov paliva, ako sa vyrábajú, kde sa jednotlivé typy používajú, podrobné porovnanie medzi konfiguráciami potrubí, úplný postup výmeny a údržby a odpovede na bežné otázky, pričom poskytuje technikom, operátorom vozového parku a nákupcom dielov praktické detaily potrebné na dokončenie bezpečnej a správnej výmeny.
Bežné typy potrubí vstrekovania paliva a ich charakteristiky
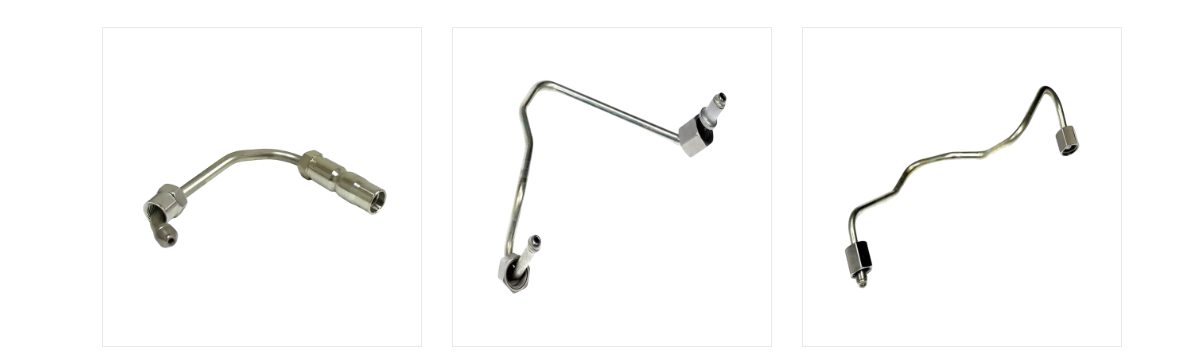
Nie každé vedenie vstrekovačov paliva vyzerá alebo funguje rovnako. Správny typ závisí od systému vstrekovania paliva, ktorému slúži, tlaku, ktorý musí vydržať, a od toho, akú flexibilitu smerovania umožňuje motorový priestor. Karty nižšie uvádzajú konfigurácie, s ktorými sa najčastejšie stretávate pri získavaní náhradnej linky.
Vysokotlakové vedenie Common Železnica
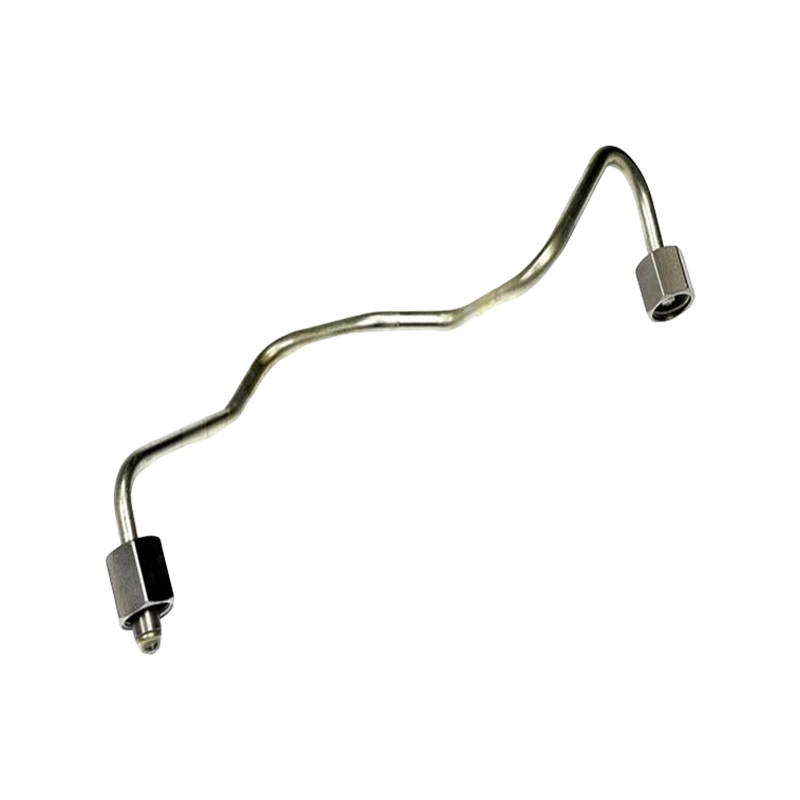
Pevné oceľové vedenie spájajúce common rail s individuálnym vstrekovačom, skonštruované tak, aby odolalo veľmi vysokým, rýchlo pulzujúcim tlakom používaným v moderných dieselových systémoch common rail.
Inline Pump Injector Line
Samostatná tuhá oceľová rúrka vedúca priamo z mechanického inline vstrekovacieho čerpadla k jednému vstrekovaču, typická pre staršie konštrukcie dieselových motorov bez common rail.
Vlnité flexibilné palivové vedenie
Flexibilná vlnitá rúrka všeobecne používaná v nízkotlakových napájacích alebo spätných okruhoch, kde jej schopnosť ohýbania sa prispôsobuje pohybu motora a vibráciám.
Vlastná CNC-ohýbaná náhradná linka
Čiara ohnutá tak, aby zodpovedala trojrozmernému smerovaniu konkrétneho motora, vytvorená vtedy, keď pre starší alebo menej bežný motor nie je k dispozícii priamy náhradný diel z regálu.
Nízkotlakové prívodné / spätné vedenie
Dopravuje palivo z nádrže do čerpadla alebo smeruje prebytočné palivo späť do nádrže, pričom pracuje pri oveľa nižšom tlaku ako vysokotlakové potrubia na strane vstrekovača.
Potrubie vstrekovačov paliva je navrhnuté tak, aby vydržalo veľmi špecifický tlakový obal v závislosti od systému vstrekovania paliva, ktorý obsluhujú. Staršie mechanické inline čerpacie systémy zvyčajne pracujú pri výrazne nižších špičkových tlakoch ako moderné systémy Common Rail. Najmä architektúra vznetového systému Common Rail posunula vstrekovacie tlaky nahor počas nasledujúcich generácií motorov, aby sa zlepšila atomizácia a znížili emisie. Pretože správna náhradná hadica musí byť dimenzovaná aspoň na maximálny prevádzkový tlak systému, pochopenie, kde daný motor sedí v tomto tlakovom spektre, je dôležitým prvým krokom pred objednaním náhradného dielu. Nižšie uvedený rozchod znázorňuje približnú polohu pre moderné dieselové systémy Common Rail v rámci všeobecnej referenčnej stupnice 0 až 250 MPa.
Ručička meradla je umiestnená v hornej časti stupnice, čo odráža široko uvádzaný bod, že moderné dieselové systémy Common Rail bežne fungujú pri špičkových tlakoch presahujúcich 200 MPa. To je výrazne vyššie ako tlakový rozsah spojený so staršími systémami mechanických inline vstrekovacích čerpadiel, ktoré zvyčajne spadajú do spodnej a strednej časti rovnakej stupnice. Praktický význam pre každého, kto získava náhradné vedenie vstrekovača paliva, je jednoduchý: vedenie určené pre starší, nízkotlakový systém by nikdy nemalo byť nahradené moderným motorom Common Rail, aj keď sa fyzické rozmery zdajú podobné. Výrobcovia riešia túto požiadavku na tlak predovšetkým výberom materiálu a procesom spracovania za studena opísaným v nasledujúcej časti, a nie jednoduchým použitím hrubšej steny na bežných hadičkách. Stojí za zmienku, že presný špičkový tlak pre akýkoľvek konkrétny model motora by mal byť vždy potvrdený podľa vlastnej špecifikácie výrobcu motora, a nie predpokladaný zo všeobecnej referenčnej stupnice, ako je táto. Rôzne generácie motorov od rovnakého výrobcu môžu tiež pracovať pri rôznych úrovniach tlaku, pretože emisie a požiadavky na výkon sa časom vyvíjajú. To je jeden z dôvodov, prečo výmena potrubia vstrekovačov paliva nie je univerzálnou úlohou a prečo je zhoda presnej špecifikácie s variantom motora dôležitejšia ako zhoda len na základe hrubého fyzického vzhľadu. V dielňach manipulujúcich so širokou škálou modelov motorov môže vedenie referenčnej tabuľky pre bežné rozsahy tlaku podľa typu systému znížiť riziko inštalácie podhodnoteného potrubia. Pretože vedenie pracujúce pod menovitým tlakovým obalom môže zlyhať bez zrejmých varovných signálov vopred, táto kontrola špecifikácie sa vo všeobecnosti považuje skôr za krok súvisiaci s bezpečnosťou než za voliteľnú formalitu. Preskúmanie tohto tlakového kontextu tiež pomáha vysvetliť, prečo sa palivové vstrekovacie vedenia na rozdiel od mnohých iných automobilových potrubných armatúr vyrábajú s pomerne úzkymi toleranciami a určenými tlakovými triedami, a nie s jediným univerzálnym dizajnom.
Správne vedenie vstrekovača paliva musí byť dimenzované pre špecifickú tlakovú triedu motora, ktorému slúži, pretože nahradenie nízkotlakového vedenia moderným systémom Common Rail môže viesť k poruche.
Ako sú zostavené palivové vstrekovacie vedenia: Materiál, štruktúra a princíp fungovania
Vedenie vstrekovača paliva je viac než len obyčajná dĺžka potrubia. Typicky sa vyrába zo špeciálne vybraných vysokopevnostných nízkolegovaných oceľových rúrok, ktoré sú následne tepelne spracované, aby sa zvýšila jeho základná medza klzu. Mnohé vysokotlakové vedenia potom prechádzajú dodatočným procesom spracovania za studena známym ako autofretáž, pri ktorom je trubica vystavená riadenému vnútornému tlaku, ktorý spôsobuje miernu plastickú deformáciu vnútornej steny. Akonáhle sa tento tlak uvoľní, vnútorná stena udrží vrstvu zvyškového tlakového napätia, ktoré musí byť prekonané prevádzkovým tlakom predtým, ako sa v materiáli vytvorí akékoľvek čisté ťahové napätie, čo významne zlepšuje odolnosť proti únave a deštrukčný tlak. Presné CNC zariadenie na ohýbanie rúrok sa potom používa na tvarovanie hotovej linky na presnú trojrozmernú geometriu vyžadovanú konkrétnym motorom, pretože nezhodný polomer ohybu môže koncentrovať napätie v nesprávnom bode pozdĺž linky. Nižšie uvedená tabuľka sumarizuje konštrukčné prvky, ktoré sa zvyčajne nachádzajú v pevnom vysokotlakovom vedení v porovnaní s flexibilným vlnitým vedením.
Pevná štruktúra vysokotlakového vedenia
| Flexibilná štruktúra vlnitej línie
|
Odolnosť palivového vstrekovacieho potrubia proti únave je do značnej miery určená skôr spôsobom spracovania oceľových rúrok než samotnou hrúbkou steny. Opakované vysokotlakové impulzy z každej vstrekovacej udalosti spôsobujú cyklické namáhanie vnútornej steny rúrky, čo je miesto, kde s najväčšou pravdepodobnosťou časom vznikajú únavové trhliny. Tepelné spracovanie môže zlepšiť základnú pevnosť ocele, ale ďalší proces autofretáže za studena sa špecificky používa na potlačenie tohto cyklického namáhania. Nižšie uvedená tabuľka predstavuje ilustratívny index relatívnej únavovej životnosti porovnávajúci štandardné hadičky, tepelne spracované hadičky a autofretážne upravené hadičky.
Ako ukazuje graf, ako základný index relatívnej únavovej životnosti je na tomto obrázku nastavené štandardné oceľové potrubie bez dodatočného spracovania. Tepelne spracované rúrky vykazujú mierne zlepšenie oproti základnej línii, čo je v súlade so všeobecným technickým princípom, že tepelné spracovanie zvyšuje základnú medzu klzu, a preto zvyšuje úroveň napätia, ktorú môže rúrka tolerovať pred akumuláciou únavového poškodenia. Autofretážou ošetrené hadičky vykazujú najväčšie zlepšenie spomedzi troch kategórií v tomto ilustratívnom porovnaní, čo je v súlade s tým, prečo je tento proces spracovania za studena špecificky spojený s výrobou vysokotlakovej palivovej vstrekovacej linky a nie s oceľovými hadicami na všeobecné použitie. Mechanizmus tohto zlepšenia spočíva v tom, že zvyškové tlakové napätie, ktoré zostalo vo vnútornej stene po autofretáži, sa musí najprv prekonať prevádzkovým ťahovým napätím predtým, ako sa vyvinie akékoľvek čisté ťahové napätie, čím sa účinne zvýši praktický prah únavy. Toto je obzvlášť dôležité pre vstrekovacie vedenia, pretože počas prevádzkovej životnosti motora zažívajú veľmi vysoký počet tlakových cyklov, vďaka čomu je aj mierne zlepšenie odolnosti proti únave zmysluplné v kumulatívnom vyjadrení. Tento graf stojí za to považovať za ilustratívne relatívne porovnanie a nie za záruku konkrétnej hodnoty životnosti, pretože skutočný únavový výkon závisí aj od priemeru rúrky, hrúbky steny, polomeru ohybu a kvality inštalácie. Vo všeobecnosti sa očakáva, že správne vyrobená a správne nainštalovaná linka ošetrená autofretážou prekoná štandardnú trubicu podobných rozmerov za rovnakých prevádzkových podmienok na základe vyššie opísanej vedy o základných materiáloch. To je jeden z dôvodov, prečo špecializovaný výrobca vstrekovacieho potrubia paliva zvyčajne považuje tento krok spracovania za základnú časť výroby a nie za voliteľný upgrade. Pre kupujúcich a dielne, ktoré získavajú náhradné linky, môže byť potvrdenie, že dodávateľ aplikuje tento druh spracovania na vysokotlakové linky, relevantnou otázkou, nezávislou od základnej rozmerovej špecifikácie linky. Pochopenie tohto výrobného detailu tiež pomáha vysvetliť, prečo sa generická oceľová rúra, dokonca aj tá so zodpovedajúcimi vonkajšími rozmermi, nepovažuje za vhodnú náhradu za účelovo skonštruované vedenie palivových vstrekovačov vo vysokotlakových aplikáciách.
Autofretáž opracovanie za studena a presné CNC ohýbanie sú to, čo dáva účelovej línii vstrekovača paliva odolnosť proti únave, a preto nie je všeobecná oceľová rúrka vhodnou náhradou.
Aplikačné scenáre a kľúčové kritériá výberu pre vedenia vstrekovačov paliva
Vstrekovacie potrubia paliva sa používajú v širokej škále aplikácií nafty a priameho vstrekovania. Dieselové motory osobných a ľahkých nákladných vozidiel so systémami Common Rail sa spoliehajú na krátke, presne zahnuté vysokotlakové vedenia vedené cez tesne uzavretý motorový priestor. Dieselové motory pre ťažké nákladné vozidlá a poľnohospodárske motory často používajú dlhšie línie so zložitejšou geometriou ohybu, aby dosiahli vstrekovače umiestnené cez väčšiu hlavu valcov. Námorné dieselové motory a priemyselné generátory často používajú potrubia s väčším priemerom určené na nepretržité pracovné cykly, a nie na prerušované používanie v automobiloch. Benzínové systémy s priamym vstrekovaním tiež používajú vyhradené vysokotlakové potrubia, aj keď zvyčajne pri nižších špičkových tlakoch ako naftové systémy Common Rail.
Pri výbere alebo získavaní náhradnej linky vstrekovania paliva kupujúci vo všeobecnosti pred zadaním objednávky výrobcovi alebo dodávateľovi prechádzajú konzistentným súborom kritérií:
- Spĺňa alebo prekračuje menovitý tlak v potrubí maximálny prevádzkový tlak systému motora?
- Zodpovedá vonkajší priemer a hrúbka steny špecifikácii pôvodného zariadenia?
- Reprodukuje geometria ohybu a celková dĺžka správne pôvodné vedenie?
- Zhodujú sa koncové armatúry a uhol tesniaceho kužeľa s pripájanými portami čerpadla a vstrekovača?
- Je materiál a spracovanie hadičiek (tepelné spracovanie, autofretáž) v súlade s vysokotlakovou prevádzkou?
- Môže výrobca alebo veľkoobchodník podporovať opakované objednávky s konzistentnou rozmerovou presnosťou pre potreby vozového parku alebo viacerých jednotiek?
Potrubie vstrekovačov paliva nemá počas prevádzky motora konštantný, stály tlak; namiesto toho tlak rýchlo kolíše pri každom vstrekovaní otváraním a zatváraním vstrekovača. Tento vzor pulzovania sa opakuje mnohokrát za sekundu pri typických otáčkach motora, čím sa na linku a jej koncové časti opakovane cykly namáhania. Výberom vedenia určeného len pre priemerný prevádzkový tlak, a nie pre maximálny tlak dosiahnutý počas každého impulzu, by sa výrazne znížila bezpečnostná rezerva. Inžinieri, ktorí skúmajú dizajn vstrekovacieho systému, sa zvyčajne pozerajú na tvar tlakovej pulzácie, nie iba na jedno špičkové číslo, aby pochopili skutočné prevádzkové podmienky pozdĺž linky. Plošná tabuľka nižšie predstavuje ilustratívny vzor tlakovej pulzácie počas jedného vstrekovacieho cyklu pre kontext.
Stínovaný plošný graf ukazuje prudký nárast tlaku počas samotného vstrekovania, čo odráža krátke obdobie, keď je palivo vytláčané cez vstrekovaciu dýzu pri maximálnom tlaku systému. Mimo tohto vstrekovacieho okna sa tlak v potrubí ustáli smerom k porovnateľne stabilnejšej základnej línii spojenej s prídržným tlakom common rail alebo čerpadla. Tento vzor sa nepretržite opakuje, kým motor beží, čo znamená, že vstrekovacie vedenie zažíva počas bežných prevádzkových hodín veľmi vysoký počet týchto tlakových cyklov. Praktický význam tohto vzoru pulzovania je v tom, že špecifikácia menovitého tlaku v potrubí musí brať do úvahy vrchol každého pulzu, nielen priemerný tlak v priebehu cyklu. To je tiež súčasťou toho, prečo je odolnosť proti únave, diskutovaná v predchádzajúcej časti, takým dôležitým konštrukčným hľadiskom konkrétne pre potrubia vstrekovačov paliva, pretože potrubie je v podstate vystavené kontinuálnemu cyklickému zaťažovaciemu vzoru a nie jedinému statickému tlaku. Zmeny otáčok a zaťaženia motora tiež menia frekvenciu a do určitej miery aj tvar tohto vzoru pulzovania, pretože časovanie vstrekovania a trvanie sa prispôsobujú požiadavkám na palivo. Vedenie správne dimenzované a spracované pre svoju zamýšľanú tlakovú triedu je navrhnuté tak, aby tolerovalo tento vzor pulzovania počas očakávaného servisného intervalu motora. Ak bola linka nedostatočne špecifikovaná alebo sa u nej vyvinulo únavové poškodenie v dôsledku veku alebo výrobnej chyby, táto opakovaná pulzácia je často mechanizmom, ktorý nakoniec vedie k prasknutiu alebo zlyhaniu v bode koncentrácie napätia, ako je spojenie ohybu alebo fitingu. Tento pulzáciou poháňaný vzor napätia je relevantný aj pre predchádzajúci bod o menovitých tlakoch: čiara, ktorá sa javí ako primeraná na základe samotnej hodnoty priemerného tlaku, môže byť stále poddimenzovaná v porovnaní so skutočným špičkovým pulzným tlakom, ktorý zažije v prevádzke. Uznanie tohto rozdielu je užitočný kontext pri porovnávaní špecifikácií pre rôzne možnosti vedenia vstrekovačov počas rozhodovania o výbere alebo výmene.
Výber správnej rady vstrekovačov paliva závisí od prispôsobenia menovitého tlaku, rozmerov a geometrie ohybu presnému systému motora, nielen všeobecnej kategórii použitia.
Typy vedenia vstrekovačov paliva: Podrobné porovnanie
Nasledujúca tabuľka porovnáva tri konfigurácie, ktoré sú najdôležitejšie pre rozhodnutie o výmene: pevná vysokotlaková oceľová linka, flexibilná vlnitá linka a zákazková CNC ohýbaná náhradná linka, ktorá sa vyrába, keď nie je dostupný štandardný diel.
| Rozmer | Pevné vysokotlakové vedenie | Flexibilná vlnitá línia | Vlastná CNC-ohýbaná linka |
|---|---|---|---|
| Primárne použitie | Vysokotlaková dodávka čerpadlo/koľajnica-injektor | Nízkotlakové napájacie/vratné okruhy | Priama náhrada za ukončené rady OEM |
| Typický rozsah tlaku | Často 100-250 MPa | Pomerne nízky tlak | Zhoduje sa s pôvodným hodnotením systému |
| Materiál | Nízkolegovaná oceľ, tepelne spracovaná, autofretážne spracovaná | Vlnitá kovová alebo vystužená ohybná hadica | Rovnaký oceľový proces ako tuhá linka, ohýbaná na mieru |
| Flexibilita | Pevná, pevná geometria | Ohyby, aby absorbovali vibrácie a pohyb | Pevné, vyrobené podľa špecifikovanej geometrie |
| Vyžaduje sa presnosť inštalácie | Vyžaduje sa vysoký, presný ohyb a dĺžka | Mierne | Vysoká, musí reprodukovať pôvodné smerovanie |
| Typický bod zlyhania | Ohyb alebo spojenie pod únavou | Vlnitá stena alebo zvlnená tvarovka | Ohyb alebo spojenie pod únavou |
Nie každý bod pozdĺž potrubia vstrekovača paliva je počas prevádzky motora vystavený rovnakému namáhaniu. Priame časti potrubia vo všeobecnosti rozdeľujú napätie súvisiace s tlakom relatívne rovnomerne pozdĺž svojej dĺžky. Ohybové úseky naopak sústreďujú dodatočné napätie na vonkajšom polomere krivky, pretože stena rúry je v ohybe tenšia a geometricky zložitejšia ako pozdĺž priameho úseku. Spoje armatúr vytvárajú vlastnú koncentráciu napätia v dôsledku geometrie tesniaceho kužeľa a upínacej sily prevlečnej matice. Nižšie uvedená teplotná mapa predstavuje ilustratívny index relatívneho napätia v týchto troch zónach potrubia pri troch podmienkach zaťaženia motora.
| Zóna potrubia | Nečinný | Čiastočné zaťaženie | Plné zaťaženie |
|---|---|---|---|
| Rovný úsek | 2 | 4 | 6 |
| Ohybová sekcia | 3 | 6 | 9 |
| Pripojenie armatúry | 3 | 5 | 8 |
Tepelná mapa ukazuje relatívne namáhanie narastajúce od voľnobehu k plnému zaťaženiu vo všetkých troch zónach potrubia, čo priamo vyplýva z vyšších vstrekovacích tlakov a častejších vstrekovacích udalostí spojených s vyšším zaťažením motora. V rámci každého stavu zaťaženia vykazuje ohybová časť konzistentne vyšší index relatívneho napätia ako priama časť, čo ilustruje, prečo sa geometria ohybu a polomer ohybu považujú za dôležité konštrukčné detaily, a nie za náhodné voľby smerovania. Spoje armatúr tiež vykazujú zvýšené relatívne napätie v porovnaní s priamymi časťami, aj keď vo všeobecnosti o niečo nižšie ako časť ohybu v tomto ilustratívnom porovnaní, čo odráža sústredenú, ale lokalizovanú povahu napätia v bode závitového pripojenia. Pri plnom zaťažení všetky tri zóny vykazujú svoje najvyššie hodnoty v tomto ilustratívnom vzore, čo je v súlade s predchádzajúcou diskusiou o vrcholení tlakovej pulzácie počas každého vstrekovania pri vyšších požiadavkách na palivo. Tento vzor pomáha vysvetliť, prečo sú poruchy súvisiace s únavou v potrubiach vstrekovačov paliva častejšie hlásené v miestach ohybov a montážnych spojov ako pozdĺž nenarušenej rovnej časti rúrky. Pre výrobcov je to súčasť odôvodnenia používania presného CNC ohýbacieho zariadenia, ktoré dokáže vytvoriť konzistentný, postupný polomer ohybu namiesto ostrého alebo nerovnomerného ohybu, ktorý by ďalej koncentroval napätie v tomto bode. Pre dielne, ktoré vykonávajú výmenu, je tento vzor tiež praktickou pripomienkou, aby dôkladne skontrolovali miesta ohybov a spoje armatúr, či nevykazujú známky poškodenia povrchu, korózie alebo predchádzajúceho nadmerného utiahnutia predtým, ako sa predpokladá, že je linka stále prevádzkyschopná. Ďalej to zdôrazňuje, prečo by náhradná línia mala reprodukovať pôvodnú geometriu ohybu namiesto použitia ostrejšieho alebo tesnejšieho ohybu ako riešenia počas inštalácie, pretože zmena polomeru ohybu môže posunúť tu zobrazený vzor koncentrácie napätia. S touto tepelnou mapou sa bude zaobchádzať skôr ako s ilustratívnym technickým vzorom než s nameraným výsledkom pre akýkoľvek konkrétny motor, prevádzkovatelia dielní a zariadení môžu stále používať všeobecný vzťah medzi zónami na uprednostnenie kontrolných bodov počas bežnej údržby.
Ohybové časti a spoje tvaroviek neustále nesú väčšie napätie ako priame časti, a preto by náhradné línie mali reprodukovať pôvodnú geometriu ohybu a nie skratku upravenú v teréne.
Návod na výmenu a údržbu: Ako bezpečne vymeniť vedenie vstrekovača paliva
Nasledujúca sekvencia načrtáva všeobecný postup výmeny potrubia vstrekovača paliva. Presné kroky, hodnoty krútiaceho momentu a postupy na uvoľnenie tlaku by sa mali vždy pred začatím práce overiť v porovnaní so servisnou dokumentáciou výrobcu konkrétneho motora alebo zariadenia.
- Potvrďte správnu špecifikáciu náhradného vedenia, vrátane menovitého tlaku, priemeru, dĺžky a geometrie ohybu, v porovnaní s OEM referenčnou alebo servisnou príručkou.
- Pred odpojením akéhokoľvek vysokotlakového potrubia uvoľnite zvyškový tlak palivového systému podľa postupu stanoveného výrobcom motora.
- Pred prácou v blízkosti palivového systému ako všeobecné preventívne opatrenie odpojte batériu alebo izolujte elektrický systém.
- Uvoľnite a odstráňte prevlečné matice na konci čerpadla/koľajnice a na konci vstrekovača pomocou nákružnej matice alebo kľúča správnej veľkosti, aby ste sa vyhli zaobleniu armatúr.
- Opatrne vytiahnite starú šnúru bez toho, aby ste ju tlačili na susedné komponenty, pričom si všimnite jej pôvodné vedenie a orientáciu ohybu.
- Pred inštaláciou nového vedenia skontrolujte, či nie sú poškodené povrchy tesniaceho kužeľa na portoch vstrekovača a čerpadla/koľajnice.
- Umiestnite nový vlasec najskôr rukou, pričom pred navlečením spojovacích matíc zarovnajte tesniace kónusy, aby ste predišli krížovému závitu.
- Každú prevlečnú maticu utiahnite na hodnotu špecifikovanú výrobcom motora alebo vedenia, pričom sa vyhýbajte nedostatočnému a nadmernému utiahnutiu.
- Znovu pripojte batériu a dodržujte štartovací postup špecifikovaný výrobcom na opätovné natlakovanie palivového systému.
- Naštartujte motor pri voľnobehu a pred uvedením vozidla alebo zariadenia do normálnej prevádzky vizuálne skontrolujte každé nové pripojenie, či nedochádza k úniku paliva.
- Po krátkej dobe chodu znova skontrolujte krútiaci moment na každej armatúre, pretože počiatočné tepelné cyklovanie môže niekedy vyžadovať následnú kontrolu.
Získanie náhradnej linky, ktorá zodpovedá geometrii pôvodného zariadenia, je často najťažšou časťou tohto procesu, najmä pre staršie alebo menej bežné modely motorov, kde nie je dostupná štandardná linka. NINGBO JIATIAN AUTOMOBILE PIPE CO., LTD., založená na základe predchádzajúcej továrne na výrobu kovových výrobkov Ningbo Xingxin, ktorá bola založená v roku 1995, je výrobcom vstrekovacích liniek paliva a továrňou na montáž automobilových potrubných armatúr so sídlom vo Wanhou, mesto Zhanqi, okres Yinzhou, Ningbo, prevádzkuje zo zariadenia s rozlohou približne 32 00 metrov štvorcových, továreň 000 metrov štvorcových s plochou asi 000 metrov štvorcových. Výrobné nastavenie spoločnosti zahŕňa desať CNC plne automatických ohýbačiek rúrok, montážne linky na veľké spájkovacie pece, hydraulické zariadenie na vnútorné tvarovanie, 800-tonový hydraulický expanzný stroj s vodou, automatické laserové zváračky, zváracie roboty a veľkoobjemové obrábacie centrá s podporou vlastného výskumného a testovacieho laboratória. Tento druh schopnosti CNC ohýbania a tvarovania umožňuje dodávateľovi potrubia vstrekovača paliva presne reprodukovať špecifické trojrozmerné smerovanie motora, čo je priamo relevantné, keď sa náhradná línia musí zhodovať s pôvodnou geometriou ohybu a nie je prispôsobená zo všeobecnej priamej dĺžky. Operátorom vozového parku, dielňam a výrobcom zariadení, ktorí získavajú objemové náhradné linky, môže spolupráca s etablovaným výrobcom alebo veľkoobchodníkom automobilového potrubia pomôcť zabezpečiť konzistentnú rozmerovú presnosť pri opakovaných objednávkach.
Bezpečná výmena potrubia vstrekovača paliva závisí najskôr od zníženia tlaku v systéme, od presnej pôvodnej špecifikácie a od utiahnutia každého pripojenia na hodnotu špecifikovanú výrobcom.
Často kladené otázky o výmene potrubia vstrekovania paliva
Aký je správny postup pri výmene vedenia vstrekovača paliva?Výmena a fuel injector line generally involves confirming the correct replacement specification, relieving system pressure, removing the old line at both end fittings, inspecting the sealing surfaces, installing the new line by hand before torquing the union nuts to specification, and checking for leaks after restarting the engine. The exact sequence and torque values should always be confirmed against the specific engine or equipment manufacturer's procedure before starting work. |
Musím pred odstránením vstrekovacieho potrubia uvoľniť tlak v palivovom systéme?Áno, zvyškový tlak môže zostať vo vysokotlakovom palivovom systéme aj po vypnutí motora, preto je štandardným opatrením dodržiavanie výrobcom špecifikovaného postupu na zníženie tlaku pred odpojením akéhokoľvek vstrekovacieho potrubia. Preskočenie tohto kroku môže spôsobiť bezpečnostné riziko vzhľadom na tlaky v systémoch Common Rail a podobných vysokotlakových palivových systémoch. |
Môže byť potrubie vstrekovača paliva ohnuté alebo zmenené počas inštalácie?Vedenie vstrekovačov paliva je skonštruované a CNC ohýbané na špecifickú geometriu a pretvarovanie alebo vynútenie vedenia počas inštalácie môže spôsobiť koncentrácie napätia alebo poškodenie povrchu, ktoré neboli zohľadnené v pôvodnom dizajne. Ak náhradná linka nezodpovedá požadovanému smerovaniu, vo všeobecnosti je spoľahlivejším prístupom získanie správne ohnutej náhrady namiesto úpravy existujúcej linky na mieste. |
Aký krútiaci moment by sa mal použiť pri inštalácii nového vedenia vstrekovania paliva?Hodnoty krútiaceho momentu pre spojovacie matice potrubia vstrekovača sa líšia v závislosti od veľkosti montáže, typu závitu a špecifikácie výrobcu motora, takže pre presný údaj by sa mala použiť príslušná servisná príručka alebo tabuľka krútiaceho momentu výrobcu, a nie všeobecný odhad. Nedostatočné aj nadmerné utiahnutie môže spôsobiť problémy so spoľahlivosťou, a preto sa dodržanie špecifikovanej hodnoty krútiaceho momentu považuje za dôležitý krok v procese výmeny. |
Ako zistím, či je potrebné namiesto opravy palivového vstrekovacieho potrubia vymeniť?Viditeľné praskanie, korózia, deformácia alebo presakovanie paliva okolo ohybu alebo spoja armatúry sú bežnými indikátormi toho, že vedenie by sa malo radšej vymeniť ako opraviť, pretože tieto vedenia fungujú pri nepretržitom vysokotlakovom cyklovaní, ktoré metódy opráv vo všeobecnosti nie sú navrhnuté tak, aby spoľahlivo vydržali. Akákoľvek čiara zobrazujúca poškodenie v blízkosti bodu koncentrácie napätia, ako je ohyb alebo tvarovka, sa zvyčajne považuje za kandidáta na výmenu a nie za kandidáta na opravu. |
Čo by mala dielňa alebo veľkoobchod hľadať pri získavaní náhradných potrubí vstrekovačov paliva od výrobcu?Kupujúci sa zvyčajne pozerajú na schopnosť výrobcu presne zodpovedať pôvodnej geometrii ohybu a menovitému tlaku spolu s výrobnou kapacitou a konzistentnosťou pri opakovaných objednávkach pre potreby vozového parku alebo viacerých jednotiek. Preskúmanie výrobného zariadenia dodávateľa a procesu kvality, ako je presnosť CNC ohýbania a postupy sledovania materiálu, môže byť užitočnou súčasťou hodnotenia výrobcu alebo veľkoobchodníka palivového vstrekovacieho potrubia z hľadiska priebežného získavania zdrojov. |
Výmena a fuel injector line safely comes down to matching the exact original specification and following the correct pressure-relief and torque procedure, rather than treating it as a generic tubing swap.
Naše hlavné produkty
 Kontaktujte nás
+86-138 0586 3066
+86-574 8840 6311
 Produkty
- Vedenie vstrekovača paliva
- Vedenie recirkulácie výfukových plynov (EGR).
- Zostava hadice chladiča motorového oleja
- Zostava hadice ohrievača HVAC
- Linka chladiča prevodového oleja
- Palivové vedenie
- Kryt termostatu chladiacej kvapaliny
- Hadička na meranie motorového oleja
- Linka turbodúchadla
- Horné potrubie turbodúchadla
- Výfukové potrubie
 Odoslať e-mail
 Mobil
Autorské práva ©NINGBO JIATIAN AUTOMOBILE PIPE CO.,LTD. Všetky práva vyhradené.
 Čínska prémiová továreň na výrobu automobilových rúr
Zákazkové dodávky automobilových potrubných armatúr
súkromia